

Fabrication avancée : le moulage par injection de céramique en plein essor
Application de Injection de céramique technologie de moulage
Avec le développement rapidePMGrâce à la technologie CIM, les produits de moulage par injection de céramique ont été appliqués dans certains domaines.
- Un tiers des boîtiers de montres suisses sont produits à l'aide de la technologie de moulage par injection de poudre céramique, et le matériau utilisé est la zircone, une céramique qui ne s'use jamais.
- Le Japon a industrialisé les connecteurs à fibre optique en zircone avec un diamètre de trou intérieur de 0,015 mm.
- Les États-Unis ont mis au point la production de tondeuses à cheveux en zircone et l'application de composants en nitrure de silicium dans les moteurs.
- Développement d'un revêtement céramique pour mélangeur à double hélice de précision et de buses en céramique à double filetage au sein du Laboratoire d'État clé de Métallurgie des poudres de l'Université centrale et méridionale de technologie de Chine. Le capteur à base de zircone a été développé avec succès par l'École des sciences et technologies des matériaux de l'Université des sciences et technologies de Huazhong. Technologie CIM.
Diagramme de flux de processus de base du moulage par injection de céramique
Poudre, liant, dispersant, lubrifiant -- mélange -- granulation par dégazage -- injection -- dégraissage -- Frittage -- Tests de produits
Technologie de moulage par injection de céramique pour les exigences en matière de poudre céramique
- La poudre doit être spécialement préparée pour obtenir une densité de remplissage limite élevée et un faible coût.
- La poudre ne s'agglomère pas.
- La poudre est principalement de forme sphérique.
- Le frottement entre les poudres est suffisant pour éviter toute déformation ou tout affaissement de la billette après le retrait du liant. Dans la plupart des cas, l'angle de pente naturel doit être supérieur à 55°.
- Pour faciliter un frittage rapide, il doit avoir une petite taille moyenne de particules, généralement inférieure à 1 μm ;
- La poudre elle-même est dense, sans pores internes ;
- La surface de la poudre est propre et ne réagit pas chimiquement avec le liant.
Système de liant pour moulage par injection
Les liants utilisés dans le moulage par injection ont deux fonctions de base.
Tout d'abord, la poudre peut être mélangée uniformément lors de l'étape de moulage par injection, et la poudre peut avoir une bonne fluidité après chauffage ;
Deuxièmement, le liant permet de maintenir la forme du corps après le moulage par injection et pendant le dégraissage.
On peut affirmer que le liant est l'élément central et essentiel de la technologie de moulage par injection de poudre, et que chaque amélioration et avancée dans ce procédé s'accompagne de l'apparition d'un nouveau système de liaison. En moulage par injection de céramique (CIM), la granulométrie étant plus fine que pour le moulage par injection de poudre métallique, la fluidité de la poudre est faible et l'espace entre la poudre et le liant après mélange est très réduit, ce qui rend le dégraissage difficile et impose des exigences plus élevées au liant. Par conséquent, un liant pour moulage par injection de céramique doit répondre aux conditions suivantes :
1. Bonne mobilité. La viscosité du liant pour le moulage par injection doit être modérée. Une viscosité trop élevée empêche une dispersion efficace de la poudre dans le liant, rendant le mélange difficile et l'obtention d'une billette homogène complexe, ce qui favorise les défauts de moulage. Une viscosité trop faible entraîne le délaminage de la poudre céramique et du liant, et les variations de viscosité dues à la température sont limitées, sous peine de défauts.
2. Le liant doit bien mouiller la poudre et présenter une bonne adhérence à celle-ci. Généralement, pour améliorer le mouillage, on ajoute des tensioactifs afin de réduire la viscosité du mélange et d'en augmenter la fluidité. Le liant mouille les particules, créant ainsi une force capillaire qui les adsorbe et empêche toute déformation. Pour garantir la stabilité de la billette, la poudre doit être inerte vis-à-vis du liant.
3. Le liant est composé de plusieurs matières organiques. Il est difficile pour un liant organique unique de satisfaire aux exigences de fluidité. Après dégraissage d'un des composants, une porosité ouverte se forme, favorisant l'évacuation du liant restant. L'expérience a démontré que la vitesse de dégraissage d'un liant multicomposant est bien supérieure à celle d'un liant monocomposant, et que les défauts sont nettement moins nombreux. De ce fait, les polymères organiques sont compatibles avec les liants multicomposants.
4. Le liant présente une conductivité thermique élevée et un faible coefficient de dilatation thermique. Ceci permet non seulement d'éviter les défauts dus aux contraintes thermiques, mais aussi de réduire les chocs thermiques subis par le corps et, par conséquent, les défauts.
5. De plus, le liant doit également être non toxique, non polluant, non volatil, non absorbant l'humidité et ses performances de chauffage cyclique ne doivent pas changer.
Comparaison des avantages et des inconvénients de différents systèmes de liants
| système | Composant principal | Avantage | Inconvénient |
| Système thermoplastique | Paraffine, polyéthylène, polypropylène | Bonne applicabilité, bonne fluidité, moulage facile, charge de poudre élevée, contrôle aisé du processus d'injection | Le dégraissage est long et le processus complexe. |
| Système thermodurcissable | Résine époxy, résine phénolique | L'ébauche d'injection présente une résistance élevée et une vitesse de dégraissage rapide. | Le procédé d'injection est difficile à contrôler, son applicabilité est médiocre et il présente de nombreux défauts. |
| système de gel | Méthylcellulose, glycérine, acide borique | Moins de matières organiques, vitesse de dégraissage rapide | La résistance du corps vert est faible et le dégraissage est difficile. |
| Système hydrosoluble | Éther de cellulose, AGAR | vitesse de dégraissage rapide | Le chargement en poudre est faible |
Plusieurs liants courants en CIM sont composés
Ces dernières années, les liants les plus couramment utilisés dans le moulage par injection de poudres céramiques à travers le monde sont les suivants : comme le montre le tableau, les liants utilisés en CIM appartiennent principalement aux systèmes thermoplastiques multicomposants.
| Composition de la poudre | Composition du liant | système |
| Si3N4 | PW+EVA+PP+PE+SA PW+PP+SA | thermoplastique |
| ZrO2 | PW+EVA+SA | thermoplastique |
| Al2O3 | PW+PP+SA | thermoplastique |
| SiC/Si3N4 | PW+SA | thermoplastique |
Préparation du mélange CIM
Un mélange est un mélange de poudre et de liant. Dans le processus de moulage par injection, la préparation de ce mélange est une étape cruciale. Ce mélange doit présenter une bonne homogénéité, de bonnes propriétés rhéologiques et un bon dégraissage.
Pour la technologie de mélange choisie, l'essentiel est d'adapter la vitesse, la température et la durée. Cependant, si la vitesse et la température de mélange sont trop faibles, le mélange, même prolongé, ne sera pas homogène.
Le problème rhéologique du PIM réside principalement dans l'évaluation et la caractérisation de la viscosité du mélange.
moulage par injection
Le moulage par injection a pour but d'obtenir une pièce moulée sans défaut, présentant une distribution granulométrique uniforme et la forme souhaitée. Le mélange préparé peut généralement être injecté dans une presse à injecter classique ou dans une presse à injecter spéciale pour poudres. Les paramètres du procédé de moulage comprennent généralement la température, la pression et la vitesse d'injection, le temps de maintien de la pression, le temps de refroidissement après maintien de la pression et la température du moule. Un contrôle insuffisant de ces paramètres peut engendrer divers défauts. Ces défauts ne pouvant être corrigés lors des étapes suivantes, un contrôle rigoureux du procédé est indispensable pour optimiser le rendement et l'utilisation des matériaux.
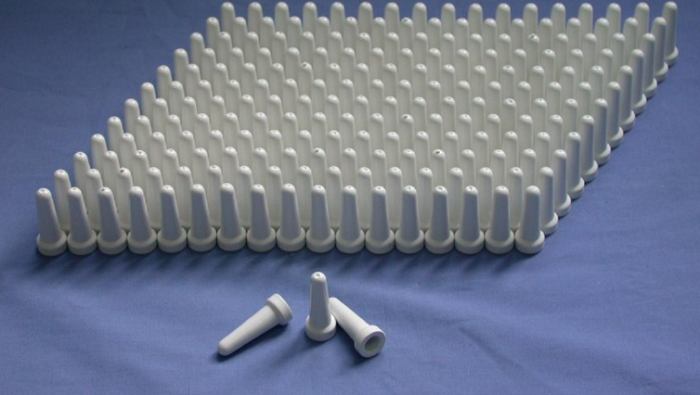
pièces moulées par injection de zircone
Contrôle des défauts dans le processus de moulage par injection de céramique
La maîtrise des défauts lors du moulage par injection peut être envisagée sous deux angles : d’une part, le choix du rapport température/pression/durée de moulage ; d’autre part, l’écoulement du matériau d’alimentation dans la cavité du moule pendant le remplissage. La plupart des pièces moulées par injection étant de petite taille, aux formes complexes et exigeant une grande précision, l’écoulement du mélange dans la cavité du moule est soumis à des contraintes de conception, notamment en ce qui concerne l’emplacement de l’orifice d’alimentation, la longueur du canal d’écoulement et l’emplacement de l’orifice de dégazage. Il est donc essentiel de bien comprendre les paramètres d’écoulement du mélange, la température dans la cavité du moule et la distribution des contraintes résiduelles.
Frittage de la céramique
Le procédé de frittage Il est principalement utilisé pour contrôler la croissance de la taille des grains des céramiques, obtenir les matériaux de phase requis et assurer une densité de frittage élevée et un corps fritté en céramique dense.
Le processus de frittage comporte deux paramètres importants : la température de frittage et la durée de frittage.
Nouveau procédé de moulage par injection de céramique
Le moulage par co-injection de poudre (PCM) est un nouveau développement du moulage par injection de poudre. Cette technique utilise une presse à injecter à double piston pour injecter successivement deux mélanges poudre/liant différents dans la cavité du moule. Ce procédé permet de réaliser le traitement de surface pendant le moulage par injection, et non après la préparation du produit fini. La préparation et le traitement de surface du produit peuvent ainsi être effectués en une seule étape, ce qui représente un avantage considérable d'un point de vue technique et économique.
La technologie de moulage par injection basse pression, en termes de processus d'injection lui-même, est meilleure que l'injection haute pression. L'alimentation en fluides d'une viscosité comprise entre 1,5 et 4,0 Pa·s peut être réalisée à l'aide d'air comprimé à 0,8 MPa, ce qui permet de supprimer le système hydraulique, le piston d'injection et la bielle des équipements traditionnels. On constate ainsi les avantages suivants : faible gradient de pression lors de l'injection, usure réduite du moule, alimentation sans adhérence et absence de contamination due à l'usure du piston d'injection et à la non-séparation poudre/liant. De plus, ce système présente une faible consommation d'énergie, un encombrement réduit, une structure simple et un coût avantageux.