

Procédé de moulage par injection de métal (MIM)

1. Qu'est-ce que Moule d'injection métalliqueà?
Moulage par injection de métal (MIM) est une nouvelle technologie de formation quasi-net dans le domaine de métallurgie des poudres. Le Procédé Mim comprend six étapes : Liant pour poudre métallique - Pétrissage - Moulage par injection -Déliantage - intercalation et solidification - post-traitement.
Poudrer : Le poudre métallique Le MIM nécessite une taille de particules très petite, généralement comprise entre 0 et 30 microns, et est produit par une méthode d'atomisation d'eau à très haute pression ou par une méthode d'atomisation de gaz ;
Poudre mélangée et liant : La poudre métallique et le liant organique sont parfaitement mélangés pour former des particules, et les particules du mélange sont chauffées jusqu'à un état plastifié ;
Moulage par injection : Le mélange est extrudé dans la cavité du moule à travers une machine de moulage par injection pour former une pièce brute ;
Élimination des agents dégraissants et liants : Le liant contenu dans l'ébauche de la pièce est éliminé par décomposition chimique ou thermique afin d'obtenir une ébauche de pièce ne contenant que du métal ou seulement une petite quantité de liant ;
Frittage et durcissement : Envoyer les pièces dans un four de frittage pour solidification afin d'éliminer davantage de liant résiduel ;
Post-traitement : Utiliser des traitements thermiques de trempe, des traitements thermiques chimiques, des traitements à la vapeur et d'autres méthodes pour réduire les pores internes de la pièce, améliorer sa densité, sa résistance, sa résistance à la corrosion et à l'usure, etc., afin de former la pièce finale.

2. Dans quelles situations le moulage par injection de métal est-il approprié ?
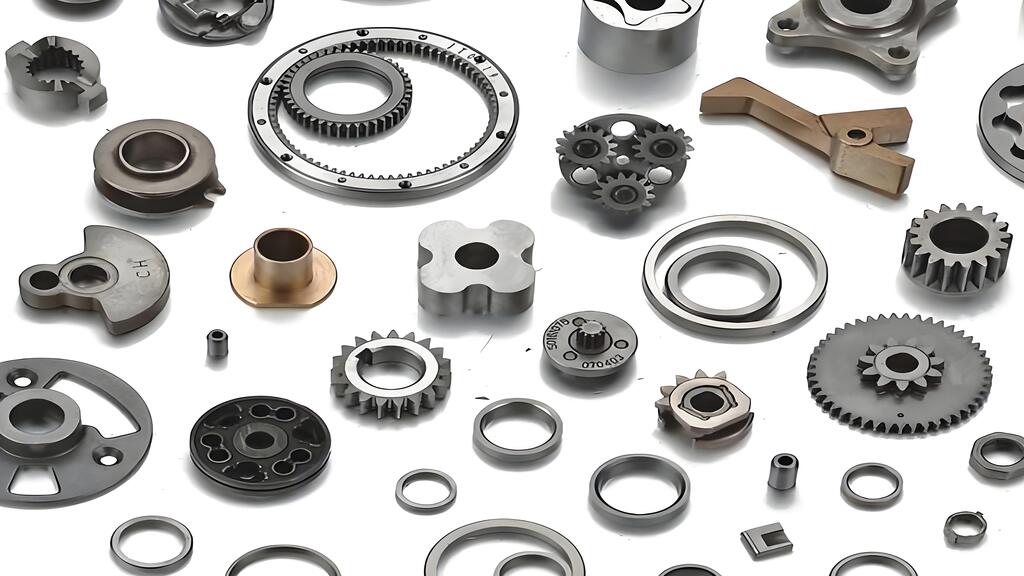
Actuellement, Le procédé MIM est largement utilisé dans les produits électroniques, les montres, le petit matériel médical, les pièces de moteurs automobiles, les équipements sportifs, les armes légères, etc. Comparée aux procédés mécaniques traditionnels, la technologie MIM permet une utilisation optimale des matériaux et la fabrication de pièces aux structures complexes. Elle constitue un complément efficace aux procédés traditionnels.
Le traitement applicable à la technologie MIM peut être classé dans les situations suivantes :
- 1. Dans les procédés de découpe ou de rectification traditionnels, la perte de matière est très importante, et les pièces nécessitant une période de traitement relativement longue sont adaptées à la réduction des coûts grâce à la technologie MIM.
- 2. Le procédé MIM permet une production en série. Les pièces répondant à certaines conditions de production en série, mais dont la demande est faible par rapport aux coûts d'ouverture des moules, sont adaptées à la technologie MIM.
- 3. Les métaux difficiles à usiner, tels que le titane et les alliages de nickel, peuvent être travaillés grâce à la technologie MIM. La précision du produit est ainsi améliorée par rapport aux procédés traditionnels, et la consommation de matériaux est considérablement réduite.
- 4. Pièces aux géométries complexes, telles que les pièces avec filetage de surface, moletage, rainures transversales, etc. Ces pièces sont difficiles à réaliser par métallurgie des poudres traditionnelle. Pièces multi-axes ou multi-données nécessitant de multiples changements de stations de traitement pendant la découpe. Pièces adaptées à la technologie MIM.
- 5. Pièces nécessitant un traitement par une combinaison de différents matériaux, telles que des pièces traitées avec une combinaison de matériaux métalliques et céramiques, ou des pièces fabriquées à partir de différents matériaux, tels que des matériaux magnétiques durs-magnétiques doux, magnétiques-non magnétiques, conducteurs-isolants. Pièces de recouvrement.
3. Quels matériaux conviennent à la technologie de moulage par injection de métal ?
La gamme de matériaux applicables au moulage par injection de métal est relativement large. En principe, des pièces peuvent être fabriquées par ce procédé dès lors que le point de fusion de la poudre est supérieur à la température de frittage. Pour des raisons économiques, les matériaux couramment utilisés actuellement comprennent principalement : À base de fer, de nickel et d'alliages faibles. Carbure, alliage de titane, céramique, etc.